汽车零部件制造工艺升级:沈阳明远金森的生产实践分享
📅 2026-09-17
🔖 沈阳明远金森汽车零部件制造有限公司
近两年,主机厂对零部件公差带的要求越来越紧,以往±0.1mm的冲压件还能勉强过关,现在不少项目直接压到±0.05mm。对咱们这些做底盘结构件和车身冲压件的工厂来说,靠老设备加老师傅经验硬扛,已经很难稳住批量一致性了。沈阳明远金森汽车零部件制造有限公司从2022年起分步推进产线工艺升级,下面把一些实际做法和数据拿出来聊聊。
冲压回弹补偿:从试错法到模面补偿
高强钢占比提上去之后,回弹成了最头疼的问题。传统做法是钳工反复研配、试冲、再修模,一套侧围模具折腾两三个月是常事。我们引入网格应变分析和模面回弹补偿软件后,先在CAE阶段预测回弹量,再反向补偿到模具型面。
实操层面,重点抓了三件事:
- 材料参数标定:每批宝钢HC340/590DP来料做拉伸试验,把真实应力应变曲线喂进仿真模型,而不是直接用数据库默认值;
- 补偿迭代:首轮补偿后试冲三件,用蓝光扫描对比,偏差大于0.03mm的区域做二次补偿;
- 模具研配标准化:拉延筋阻力用油石打磨记录量化,不再凭手感。
焊接工序的节拍与一致性优化
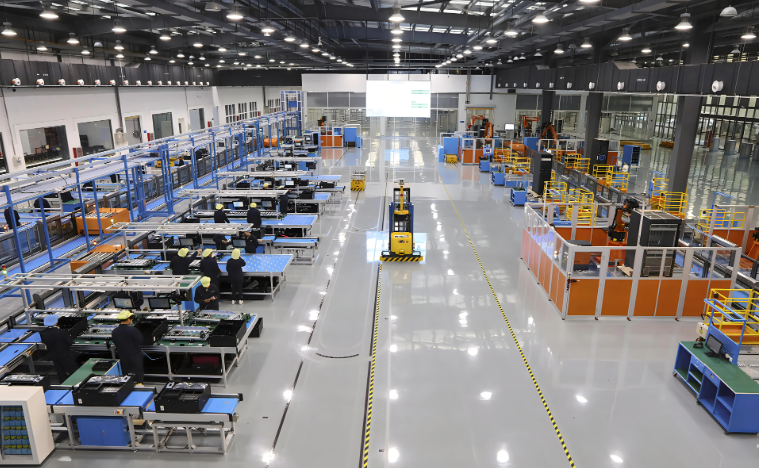
底盘支架总成原来用人工二保焊,一条线8个焊工,节拍92秒,飞溅和虚焊时有发生。换成六轴机器人配双脉冲MIG焊之后,节拍压到64秒,一次合格率从93.2%提到98.7%。关键不在机器人本身,而在焊接参数库的积累——不同板厚组合、不同镀层状态,对应一套电流电压和送丝速度的匹配窗口,全部固化到程序里。
沈阳明远金森汽车零部件制造有限公司在焊后检测环节也做了调整,用超声波相控阵抽检替代部分破坏性试验,单件检测时间从45分钟缩到8分钟,还能留存波形数据做追溯。
数据对比:升级前后关键指标
以某车型前副车架总成为例:
- 冲压件尺寸合格率:91.5% → 97.8%
- 焊接总成一次合格率:93.2% → 98.7%
- 单件综合工时:18.6分钟 → 12.4分钟
- 客户PPM:320 → 85
这些数字背后,是模具、夹具、程序、检测四个环节同步改的结果,单独动哪一个都出不来效果。工艺升级没有一步到位的捷径,把每个环节的偏差控制住,批量稳定性自然就上来了。